- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Domov
>
produkty > Odlévání pod tlakem > Tlakové lití slitiny zinku > Výfukové potrubí tlakového lití


Výfukové potrubí tlakového lití
Xiamen Hongyu Intelligent Technology Co., Ltd. se specializuje na zákaznický výzkum a vývoj a také na hromadnou výrobu výfukového potrubí tlakového lití. V reakci na běžné problémy tradičních svařovaných výfukových trubek, jako je praskání a únik vzduchu, používáme integrovaný proces lisování pod vysokým tlakem, abychom zajistili kovové součásti výfukových systémů různých modelů vozidel se spolehlivějším těsněním a delší životností. Podporujeme také přizpůsobení na základě výkresů a vzorků.
Odeslat dotaz
Popis výrobku
Představení produktu
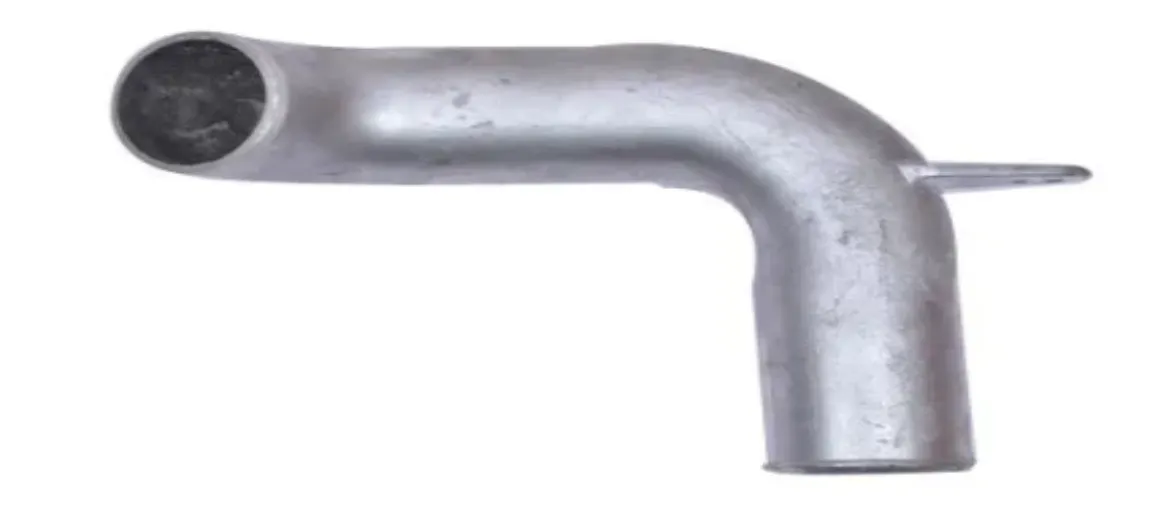
Tlakově litá výfuková trubka je základní kovovou součástí výfukového systému vozidla, která odvádí proudění a spojuje výfukový konec motoru se systémem redukce hluku střední a zadní části. Je zodpovědný za vypouštění výfukových plynů a tlumení hluku. K odstranění slabých míst ve struktuře pomocí svarových švů používáme integrovaný proces lisování pod vysokým tlakem, který poskytuje vysoce pevné a vysoce těsnící balíčky řešení výfukových potrubí pro osobní automobily, terénní vozidla a upravená vozidla. Ve srovnání s tradičním vícesegmentovým procesem svařování zakřivených trubek má integrovaná formovací struktura odlévaná pod tlakem podstatné zlepšení konzistence produktu a dlouhodobé spolehlivosti. Naše produkty byly ověřeny léty skutečné montáže vozidla a fungují stabilně v různých náročných podmínkách. Celková pevnost tlakově litého výfukového potrubí automobilu je o 30 % vyšší než u svařovaného potrubí a zpětný odpor výfuku je nižší, což účinně prodlužuje životnost celého výfukového systému vozidla.
Nejdůležitější produkty
1. Integrovaná konstrukce tlakového lití zcela eliminuje praskliny ve svarech
Výfukové potrubí automobilu odlévané pod tlakem je vyrobeno vysokotlakým tlakovým litím, jehož výsledkem je tělo ventilu bez jakýchkoliv svarů. Tím se zabrání problému křehkosti materiálu v tepelně ovlivněné oblasti způsobené svary. Průtokové kanály, montážní sedla a rozhraní jsou integrována během procesu tlakového lití. Následné vyžadují pouze malé množství jemného zpracování. Při sériové výrobě lze odchylku velikosti každého kusu regulovat v rozmezí ±0,1 mm. Vnitřní průtokové kanály výfukového potrubí tlakového lití jsou hladké bez jizev po svarech a zpětný odpor výfuku je přibližně o 15 % nižší než u tradičních svařovaných potrubí.
2. Přesné těsnění příruby, žádné netěsnosti na rozhraní
Netěsnost rozhraní výfukového potrubí je nejčastějším bodem poruchy. Příruba výfuku, kterou dodáváme s tlakovým litím, je vyrobena integrovaným tlakovým litím a následně přesným CNC zpracováním. Rovinnost těsnící plochy je kontrolována v rozmezí 0,03 mm. V kombinaci s grafitovým těsněním odolným vůči vysokým teplotám dokáže udržet tlak po dobu 30 sekund při 0,35 MPa bez poklesu tlaku. Integrovaná tlakově litá příruba se nedeformuje vlivem svařovacího tepla a nebude mít problém s deformací těsnící plochy a netěsností při dlouhodobém používání.
3. Teplotní odolnost a odolnost proti korozi, delší životnost
Substrát těla ventilu je vyroben z vysokopevnostní tlakově lité hliníkové slitiny a povrch je ošetřen vysokoteplotním práškovým lakováním. Dlouhodobá pracovní teplota může dosáhnout 550 ℃. Připojení ocasní části je spárováno s nerezovým výfukovým potrubím. V deštivých, zasněžených a solných prostředích je jeho odolnost proti korozi mnohem lepší než u běžných potrubí z uhlíkové oceli. Neutrální test solnou mlhou trvá 720 hodin bez koroze a životnost vozidla lze synchronizovat s vozidlem.
4. Kompatibilita s více modely a bohaté možnosti přizpůsobení
Podvozek terénních vozidel je vystaven drsným podmínkám s velkým zdvihem odpružení a častými nárazy. Výfukový systém takových vozidel vyžaduje vysokou odolnost proti nárazům. Vyvinuli jsme několik schémat výroby forem pro zadní výfukové systémy terénních vozidel, jako je Jeep JK Cat Back Exhaust, a známe uspořádání podvozku a nájezdové úhly. Ve fázi návrhu upravíme polohy potrubí podle schématu s nejnižším rizikem nárazu. Během fáze návrhu zvedneme nejnižší bod potrubí tak, aby byl nad 220 mm nad zemí, čímž výrazně snížíme riziko nárazu ze dna. U upravených a modernizovaných vozidel můžeme spolupracovat se značkami jako Vance a Hines Exhaust, abychom poskytli odpovídající specifikace, vyvinuli odpovídající tlakově litá rozhraní přírub a podpořili povrchové úpravy, jako je leštění a černý titanový povlak.
Technické specifikace
| Projekt | Popis parametru |
| Název produktu | Výfukové potrubí tlakového lití |
| Základní proces | Vysokotlaké lití, CNC přesné obrábění, povrchová úprava |
| Volitelné materiály | ADC12 tlakově litá hliníková slitina, nerezová ocel 304 |
| Formulář rozhraní | Spojení příruba/svorka, přizpůsobitelné podle výkresů |
| Provozní teplota | Dlouhodobě 550 ℃, špičkově krátkodobě 700 ℃ |
| Výkon těsnění | 0,35 MPa udržení tlaku po dobu 30 sekund, pokles tlaku ≤ 0,002 MPa |
| Povrchová úprava | Vysokoteplotní lakování stříkáním elektroforetický povlak , leštění , černý titanový povlak |
| Dodací dokumenty | Zpráva o materiálu, zpráva o zjištění závad, záznam o testu vzduchotěsnosti |
Poznámka: Výše uvedené jsou obecné referenční specifikace. Konečné parametry budou založeny na vámi dodaných potvrzených montážních výkresech vozidla. Pro zvláštní podmínky prosím sdělte předem a dokončete ověření montáže vozidla před uvolněním formy.
Kontrola kvality: Každá šarže je sledovatelná.
Každá šarže surovin je vedena s materiálovými certifikáty; vzorky polotovarů odlévaných pod tlakem se odebírají pro rentgenovou detekci defektů pro kontrolu vnitřních defektů; po obrobení je provedena úplná kontrola rovinnosti povrchu příruby; každý hotový výrobek je podroben zkoušce vzduchotěsnosti a žádné nevyhovující výrobky nebudou uvolněny. Jako profesionální výrobce výfukového potrubí jsme zavedli systém sledování šarží se záznamy od tavení, tlakového lití až po kontrolu finálního produktu v každém kroku. Po potvrzení kvalifikace prvního kusu může být zahájena sériová výroba. Míra odběru vzorků pro hromadnou výrobu není menší než 5 %, aby byla zajištěna konzistence mezi hromadnou výrobou a vzorkem.
Proces přizpůsobení spolupráce
1. Vyžádané připojení: Získejte své výkresy, digitální modely nebo vzorky a potvrďte specifikace rozhraní a požadavky na instalaci
2. Technické hodnocení: Ověřte proveditelnost tlakového lití a riziko rušení sestavy vozidla a vypracujte řešení a cenovou nabídku
3. Vývoj formy: Přizpůsobte formu pro tlakové lití, dokončete zkušební formu a upravte ji
4. Výroba vzorku: Vyrobte první kus, dokončete testy velikosti a vzduchotěsnosti a doručte k potvrzení
5. Ověření sestavy vozidla: Ověřte, že ve skutečné instalaci vozidla nedochází k žádnému rušení nebo abnormálnímu rezonančnímu hluku
6. Dávková výroba: Po provedení ověření zahajte hromadnou výrobu a implementujte kontrolu kvality v celém procesu
7. Kontrola a dodání: Po závěrečné kontrole je kvalifikováno, zabalit k odeslání a současně dodat kontrolní materiály
Proč si vybrat nás?
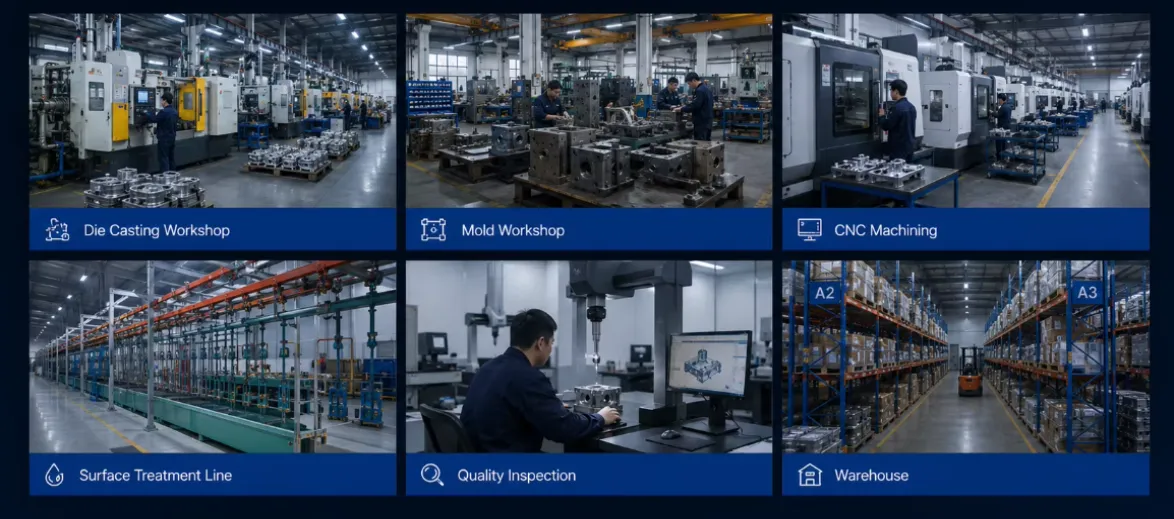
Od vývoje forem, tlakového lití, přesného CNC zpracování až po závěrečné testování plynotěsnosti je celá výrobní linka dokončena v uzavřené smyčce ve stejné továrně, přičemž základní procesy nejsou zajišťovány externě. Před uvolněním formy provádíme simulaci proudění formy pro tlakové lití, abychom předem předpověděli vnitřní defekty, jako jsou smršťovací dutiny a studené uzávěry, čímž se zabrání ztrátě času v důsledku opakovaných úprav formy. Jako spolehliví dodavatelé výfukových potrubí jsme obeznámeni s požadavky trhu na návrh a úpravu podvozku terénních vozidel. Každá šarže produktů je dodávána se zprávami o detekci defektů v rentgenovém záření a záznamy o plynotěsnosti, které podporují ověřování malých sérií vzorků před zvýšením výroby. Naše výfukové potrubí pro tlakové lití bylo vyvezeno do mnoha zemí Severní Ameriky a jihovýchodní Asie. Uvítáme, když nám pošlete výkresy, a my vám co nejdříve zašleme zpětnou vazbu k výsledkům hodnocení.
FAQ
Jak mohu získat přesnou cenovou nabídku dílů?
Můžeme poskytnout přesnou cenovou nabídku na základě vašich 2D/3D výkresů (STEP/IGS/PDF), materiálů, množství, tolerancí, povrchové úpravy a požadavků na dodání.
Mohu na dálku sledovat průběh výroby?
Ano. Po potvrzení objednávky poskytneme podrobný plán výroby a zašleme týdenní zprávu o průběhu, včetně skutečných fotografií a videí.
Jaké testy budou provedeny na hotovém výfukovém potrubí?
Každý hotový výrobek prochází zkouškou vzduchotěsnosti (tlakem 0,35 MPa udržovaným po dobu 30 sekund) a komplexní kontrolou klíčových rozměrů. Suroviny se odebírají proporcionálně pro rentgenovou detekci defektů, aby se zkontrolovaly vnitřní vzduchové otvory, čímž se zajistí, že po montáži nedojde k úniku vzduchu.
Přijímáte malé dávkové zkušební objednávky?
Po potvrzení technického řešení a ověření prvního vzorku pro nakládku můžeme přijmout malé zkušební zakázky, které vám pomohou ověřit účinek zatížení nejprve před rozšířením výroby.
Mohu si nechat vytisknout své logo na produkt?
Ano. Před výrobou nás prosím formálně informujte a nejprve potvrďte návrh na základě našich vzorků.
Nabízíte podporu návrhu nebo analýzu DFM?
Ano. Naši inženýři poskytují zpětnou vazbu DFM (Design for Manufacturing), aby optimalizovali konstrukci dílů, snížili náklady a zlepšili tvarovatelnost.
Související kategorie
Odeslat dotaz
Neváhejte a napište svůj dotaz do formuláře níže. Odpovíme vám do 24 hodin.